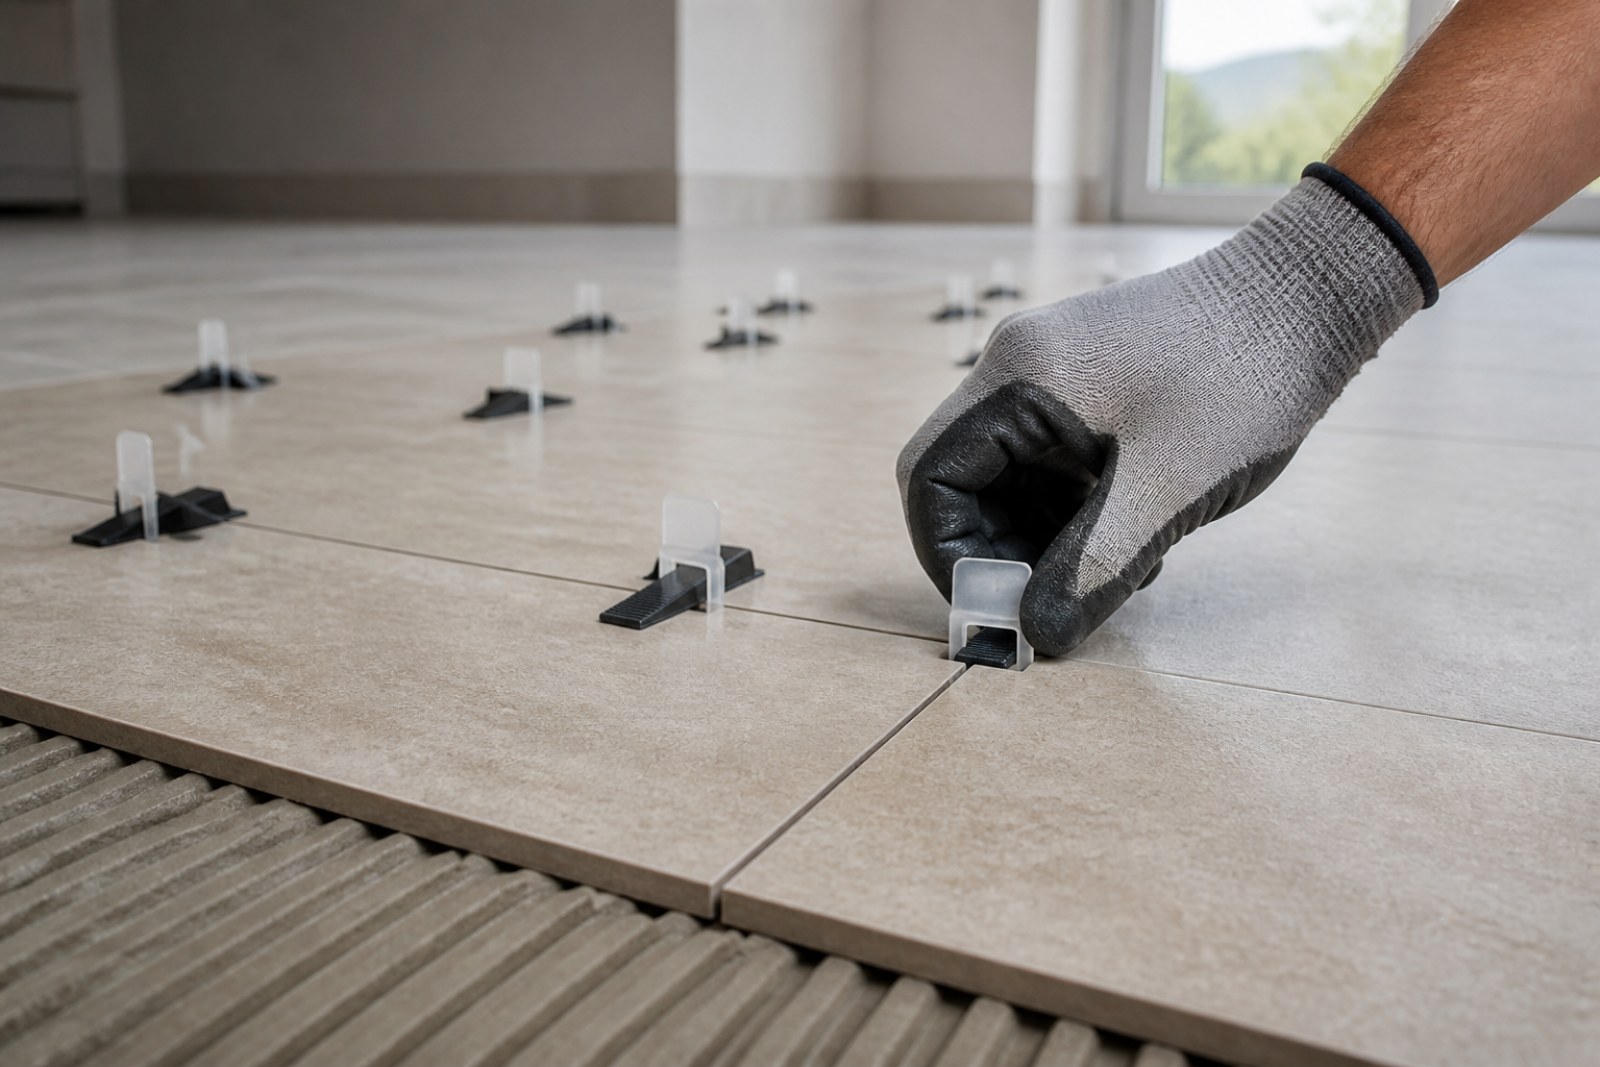
با دگرگونی بنیادین در فناوری فرآوری سرامیکهای ساختمانی و تمایل معماران به تایلهای کشیده مانند 60×120 و 20×120 سانتیمتر و اسلبهای مگا سایز (120×240 تا 160×320 سانتیمتر)، مدیریت تابیدگی، تحدب و تقعر به دغدغه مهندسان ناظر و مجریان بدل شده است. این پژوهش تلرانسهای استاندارد، علل ترمودینامیکی و تکنیکهای رفع پله (Lippage) را کالبدشکافی میکند.
پدیده تابیدگی سطحی (Warpage) و اشکال انحنا اعم از تحدب (Convexity) و تقعر (Concavity)، خصلت ذاتی فرآیندهای سینترینگ در دمای بسیار بالا است. چنانچه این مشخصات بر بستر استانداردهای بینالمللی تحلیل نشوند و با تکنیکهای اجرایی و سیستمهای همترازکننده مهار نگردند، پدیده نامطلوب «پله شدن» یا «لببهلب نبودن» (Lippage) را پدید میآورند. بروز پله علاوه بر تنزل کیفیت بصری، موجب تمرکز تنش، لبپریدگی لبهها و خطرات تردد ایمن میگردد.
۱. فیزیک، شیمی حالت جامد و متالورژی تابیدگی در فرآیند پخت سرامیک
بر خلاف نگرشهای غیرعلمی که هرگونه انحنای سرامیک را نقص خط تولید میدانند، در مهندسی مواد سرامیک مقداری قوس مشخص در بدنه پرسلان نتیجه مستقیم قوانین ترمودینامیک، خروج فازهای فرار و تحولات فازی حین پخت است. برای ریشهیابی باید تغییرات از مرحله پرس هیدرولیک تا خروج از کوره مداوم (Roller Kiln) تحلیل شود.
تحولات فازی و تغییرشکل پیروپلاستیک
تایلهای پرسلانی (گروه BIa استاندارد ISO 13006 و EN 14411) از بالانس کائولن، خاکهای رسی، فلدسپاتهای سدیک و پتاسیک و فیلرهای سیلیسی فرموله میشوند. این مخلوط گرانولشده پس از پرس هیدرولیک با فشارهای فراتر از 400 kg/cm² وارد کوره رولری شده و تحت رژیم حرارتی 1180–1250°C پخت میگردد.
در این بازه، تفجوشی در حضور فاز مایع (Liquid-Phase Sintering) رخ میدهد؛ فلدسپاتها ذوب شده و گرانروی مذاب شیشهای افت میکند تا با نیروی مویینگی خلل و فرج پر شود و جذب آب نهایی به کمتر از ۰.۵٪ (و در پرسلان متراکم کمتر از ۰.۱٪) برسد.
در اوج منحنی پخت، بدنه در حالت شبهمذاب دچار «تغییرشکل پیروپلاستیک» (Pyroplastic Deformation) میشود. وزن خود سرامیک تحت شتاب ثقل، بههمراه انتقال روی رولرها، میتواند خیز الاستیک-پلاستیک جزئی پدید آورد. ناهمگونی دانهبندی، سایش نامتقارن قالب پرس یا نوسان سرعت رولرها منجر به انحنا و خمش ماندگار پس از انجماد فاز شیشهای میشود.
گرادیان حرارتی کوره و انقباض ناهمگن
انقباض ابعادی پرسلان در پخت بین ۷ تا ۹٪ خطی و بالغ بر ۲۵٪ حجمی است. در کورههای رولری، اختلاف دمای اجتنابناپذیر حدود 10–30°C میان سطح فوقانی (رو به مشعلهای سقف) و سطح زیرین (تماس با رولرها) وجود دارد.
اگر دمای سطح فوقانی بالاتر باشد، فاز مذاب در لایه بالایی زودتر تشکیل شده و نرخ انقباض فوقانی از تحتانی پیشی میگیرد. این عدم توازن پس از سرد شدن به صورت تحدب دائم (Convex Bowing) ظاهر میشود:
که در آن α ضریب انبساط حرارتی، t ضخامت تایل و L طول اولیه نمونه است.
ناهمخوانی ضریب انبساط حرارتی بدنه و لعاب
در سرامیکهای لعابدار، لعاب لایهای شیشهای به ضخامت کسری از میلیمتر است. برای جلوگیری از ترک مویی (Crazing)، تولیدکنندگان ضریب انبساط لعاب (αg) را عمداً اندکی کمتر از بدنه (αb) طراحی میکنند:
هنگام خنکسازی، بدنه با نرخ بیشتری منقبض میشود و لایه لعاب تحت تنش فشاری پسماند قرار میگیرد. این تنش مقاومت سایش و استحکام شکست را بالا میبرد، اما همزمان گشتاور خمشی رو به بالا تولید میکند که قطعه را به سمت تحدب مرکزی سوق میدهد.
اثر ابعاد هندسی و نسبت منظری
در فرمتهای کشیده نظیر 20×120 یا 60×120 سانتیمتر و اسلبها، نسبت طول به ضخامت (L/t) بسیار بالاست. خیز هندسی (δ) تحت تنش پسماند نسبت مستقیم با توان چهارم طول و معکوس با ممان اینرسی دارد:
به همین دلیل، خطای حرارتی جزئی که در سرامیک 60×60 سانتیمتر تغییرشکلی کمتر از ۰.۳ میلیمتر میدهد، در تایل به طول ۱۲۰ سانتیمتر خیز فراتر از ۱.۵ میلیمتر ایجاد میکند.
۲. استانداردهای بینالمللی تلرانس ابعادی بر اساس ISO 10545-2 و EN 14411
مرجع ارزیابی ویژگیهای هندسی سرامیک، استاندارد ISO 10545-2 (تعیین ابعاد و کیفیت سطح) است که معیارهای پذیرش آن در ISO 13006، EN 14411 (پیوست G برای پرسلانها) و استاندارد ملی ایران INSO 25 گنجانده شده است.
تعاریف سهگانه انحراف صفحه در ISO 10545-2
- انحراف از تحدب/تقعر مرکزی (Center Curvature — Cc): فاصله عمودی میان مرکز هندسی سطح تایل و صفحه تختی که از سه گوشه از چهار گوشه عبور میکند.
- انحراف از تحدب/تقعر لبهای (Edge Curvature — Ce): فاصله عمودی میان نقطه میانی لبه و خط مستقیم دو گوشه همان لبه.
- تابیدگی قطری یا پیچش گوشه (Corner Warpage — W): فاصله عمودی گوشه چهارم از صفحه مرجع سه گوشه دیگر — پارامتر پیچش فضایی تایل.
| مشخصه هندسی | استاندارد مرجع | پرسلانی رِکتیفاینشده | پرسلانی رِکتیفایشده | INSO 25 |
|---|---|---|---|---|
| طول و عرض | ISO 10545-2 | ±0.6% (max 2.0 mm) | ±0.3% (max 1.0 mm) | همتراز EN |
| تحدب/تقعر مرکزی | ISO 10545-2 | ±0.5% (max 2.0 mm) | ±0.4% (max 1.8 mm) | همتراز EN |
| تحدب/تقعر لبهای | ISO 10545-2 | ±0.5% (max 2.0 mm) | ±0.4% (max 1.8 mm) | همتراز EN |
| تابیدگی قطری | ISO 10545-2 | ±0.5% (max 2.0 mm) | ±0.4% (max 1.8 mm) | همتراز EN |
| ضخامت | ISO 10545-2 | ±5% (max 0.5 mm) | ±5% (max 0.5 mm) | همتراز EN |
| تعامد اضلاع | ISO 10545-2 | ±0.6% (max 2.0 mm) | ±0.3% (max 1.5 mm) | همتراز EN |
| مستقیم بودن اضلاع | ISO 10545-2 | ±0.5% (max 1.5 mm) | ±0.3% (max 0.8 mm) | همتراز EN |
در اسلب به طول 2400 mm، خطای مجاز ±0.2% روی کاغذ معادل ۴.۸ میلیمتر است؛ اما با سقف عددی کارخانهای معمولاً به حداکثر حدود ۲ میلیمتر محدود میشود. همین خیز مجاز، ضرورت سیستمهای ترازکننده را اثبات میکند.
۳. قانون طلایی چیدمان برای مهار خطای بصری و فیزیکی شکم دادن
پدیده پله شدن (Lippage) بر اساس ANSI A108.02 (بند 4.3.7) اختلاف تراز عمودی میان لبههای دو تایل مجاور در امتداد یک درز مشترک است. پله وقتی پدیدار میشود که تلرانس مجاز هندسی با الگوی چیدمان نامناسب ترکیب گردد.
تحلیل ریاضی ممنوعیت چیدمان آجری ۵۰-۵۰
در الگوی آجری ۵۰ درصدی (50% Running Bond)، بند عمودی هر ردیف دقیقاً در نقطه میانی (L/2) طول تایل مجاور قرار میگیرد. چون بیشترین تحدب در مرکز هندسی (x = L/2) و کمترین ارتفاع در لبههای انتهایی است، الگوی ۵۰-۵۰ بحرانیترین سناریو را میسازد:
اگر تایلی ۱.۲ میلیمتر تحدب مرکزی مجاز داشته باشد، چیدمان ۵۰-۵۰ این اختلاف را بهصورت پله ۱.۲ تا ۱.۵ میلیمتری نشان میدهد — در تضاد با تلرانس نهایی کفپوشها که پله بیش از ۱ میلیمتر را غیرمجاز میدانند.
الزامات استاندارد چیدمان پلهای یکسوم (Offset 1/3)
بر اساس ANSI A108.02 (بند 4.3.8.2): برای الگوهای پلهای در تایلهایی که طول یک ضلع بیش از ۱۵ اینچ (≈ 38 cm) است، حداکثر همپوشانی طولی مجاز ۳۳٪ یا کمتر است، مگر کارخانه ضابطه سختگیرانهتری اعلام کند. تولیدکنندگان اروپایی برای طرح پارکت و تایلهای ۱۲۰ سانتیمتری اغلب همپوشانی را به ۲۰ تا ۲۵٪ محدود میکنند.
| الگوی چیدمان | ریسک پله | وضعیت ANSI A108.02 | حداکثر طول ضلع | بهترین کاربرد |
|---|---|---|---|---|
| آجری ۵۰٪ (Running Bond 50%) | بسیار بحرانی | ممنوع برای اضلاع > ۱۵ اینچ | تایلهای کوچک سنتی | فرمتهای کوچک |
| پلهای ۳۳٪ (Offset 1/3) | کنترلشده | مجاز و توصیهشده | تا ≈ 120 cm | تایلهای ۶۰×۱۲۰ و کفپوش کشیده |
| پلهای ۲۰–۲۵٪ (Offset 1/5) | بسیار ناچیز | الزام تولیدکنندگان برتر | تا ≈ 160–180 cm | طرح پارکت و اسلب مدرن |
| موازی / شطرنجی (Stack Bond) | حداقل ریسک | کاملاً مجاز | نامحدود (حتی ماکرو اسلب) | فضاهای لوکس، دیوار، سالن بزرگ |
نقش عرض بندکشی در استهلاک خطاهای زاویهای
اجرای پرسلان رِکتیفایشده بدون بند (Zero-Joint / Butt-Joint) بر اساس کدهای ساختمانی بینالمللی ممنوع است. ANSI A108.02 حداقل عرض درز داخلی را ۲ میلیمتر و برای نوسان حرارتی یا گرمایش از کف ۳ تا ۵ میلیمتر تصریح میکند. بندکشی، شیب تفاوت تراز را روی عرض بند توزیع کرده و خطای بصری را کاهش میدهد.
۴. مهندسی ابزارهای همترازکننده (Tile Leveling Systems)
سیستمهای همترازکننده مکانیکی با اعمال نیروی متقابل کنترلشده، خیز الاستیک طبیعی بدنه پرسلانی را در زمان گیرش چسب خنثی کرده و صفحهای کاملاً همباد ایجاد میکنند.
تحلیل مکانیکی سیستم کلیپس و گوه
این سیستم از سه بخش تشکیل شده است:
- پایه کلیپس پلیمری: قطعه تزریقی پلیپروپیلن یا پلیآمید با کف تخت زیر لایه چسب و بدنه ستونی میان بند.
- گوه دندانهدار: با زاویه شیب استاندارد که از پنجره کلیپس عبور میکند.
- آچار کشش ارگونومیک (Tension Pliers): با پیچ تنظیم کورس برای اعمال فشار یکنواخت بدون شوک ضربهای.
فک متحرک آچار، گوه را به درون پنجره میراند؛ سطح زیرین گوه نیروی عمودی رو به پایین بر تایل بالاتر اعمال میکند، در حالی که پایه کلیپس نیروی کششی برابر رو به بالا (F↑) به زیر تایل مجاور وارد میسازد. این کوپل نیرو لایه چسب را متراکم و همگن میسازد.
رفتار الاستیک پرسلان
پرسلان با مدول گسیختگی فراتر از 35 N/mm² و مدول الاستیسیته حدود 50–70 GPa انعطاف الاستیک محدودی دارد. کلیپسها انحنای طبیعی را در محدوده تغییرشکل الاستیک صاف میکنند؛ ماتریس پلیمری چسب هنگام گیرش، تایل را در حالت مسطح تثبیت میکند.
برای لعاب پولیش یا بافتهای میکرونی ظریف، سیستمهای پیچی ارجحیت دارند: کلاهک رزوهدار نیروی صرفاً عمودی (Pure Normal Force) اعمال میکند و مؤلفه برشی افقی را حذف مینماید — احتمال جابجایی تایل یا خط و خش روی لعاب نزدیک به صفر است.
قاپکهای تنظیم درز اسلب (Vacuum Seam Setters)
در اسلبهای مگا سایز (120×240 به بالا با ضخامت ۹ تا ۱۲ میلیمتر)، وزن و ممان اینرسی مانع عملکرد کلیپسهای معمولی میشود. مهندسان از قاپکهای تنظیم درز دوقلو بهره میگیرند:
- پدهای وکیوم پمپی: جفت روی دو اسلب مجاور با مکش قفل میشوند.
- پیچهای رگلاژ افقی و عمودی: پیچ افقی فاصله بند را در محورهای X–Y تنظیم میکند؛ پیچهای عمودی در محور Z لبهها را بالا کشیده یا پایین میفشارند تا پله حذف شود.
۵. ریولوژی ملات، ضخامت چسب و تکنیک بستر دوبل (Back-Buttering)
همترازکنندهها بدون پرشدگی کامل بستر، تایل را معلق تحت تنش قرار میدهند و با کوچکترین بار ترافیکی شکست ترد رخ میدهد.
شیارزنی خطی یکجهته
بر اساس TCNA Handbook و ANSI A108.5:
- ملات با ماله دندانهدار مربعی (10×10 یا 12×12 mm) یا ماله شیبدار (Euro-Notch / Flow-Bed) اعمال شود.
- شیارها الزاماً در یک جهت موازی با ضلع کوتاهتر تایل اجرا شوند.
- چرخش ماله، خطوط دایرهای یا شانه متقاطع (Cross-Hatching) کاملاً ممنوع است — خطوط متقاطع هوا را محبوس میکنند؛ خطوط موازی کوتاهترین مسیر تخلیه گاز به سمت درزها را فراهم میآورند.
تکنیک بستر دوبل (Back-Buttering)
برای کلیه تایلهای با ضلع بزرگتر از ۳۰ سانتیمتر و اسلبها، چسب دوبل اجباری است:
- لایه شانه روی بستر: چسب با زاویه ۴۵ تا ۶۰ درجه ماله روی کف یا دیوار.
- لایه پوششی پشت سرامیک: لایه مسطح ۱ تا ۲ میلیمتر با پشت صاف ماله روی تمام سطح پشتی.
این عمل ترشوندگی (Wetting) بین چسب پلیمری و پرسلان کمجذب (E < 0.5%) را به حداکثر میرساند. سپس با چکش ویبراتور شارژی، شیارها فرو ریخته و بستر بدون هوا شکل میگیرد.
معیار پوشش مفید ملات
- فضاهای خشک داخلی مسکونی: حداقل ۸۵ تا ۹۰٪ سطح کل تایل.
- فضاهای مرطوب، تجاری پرتردد و نمای خشک: حداقل ۹۵ تا ۱۰۰٪ پوشش، بدون حفره خالی، با پوشش ۱۰۰٪ کلیه گوشهها و لبهها.
| رده چسب (EN 12004) | مشخصات و تغییرشکل جانبی | حداقل استحکام پیوند | دامنه کاربرد |
|---|---|---|---|
| C2TE | سیمانی بهبودیافته، ضدلغزش (T)، زمان باز افزایشیافته (E) | ≥ 1.0 N/mm² | دیوار داخلی، پرسلان تا حدود ۶۰×۶۰ |
| C2TE S1 | انعطافپذیری استاندارد (≥ 2.5 mm) | ≥ 1.0 N/mm² | تایل کشیده کف (۶۰×۱۲۰)، گرمایش از کف، بالکن |
| C2TE S2 | بسیار الاستیک (≥ 5 mm) | ≥ 1.0 N/mm² | اسلب مگا سایز، نمای خارجی، بستر فلزی |
۶. پروتکلهای کنترل کیفیت، تست خشکچینی و رویههای بازرسی در ایران سرامیک
پیش از چسباندن سرامیکهای ابعاد بزرگ، اجرای پروتکلهای تست کارگاهی نقشی حیاتی در پایش انطباق ابعادی دارد.
متدولوژی تست خشکچینی (Dry-Lay Mockup)
چیدمان موقت تایلها روی سطح مسطح بدون ملات، با اهداف زیر:
- ارزیابی شید (Shade Variation): پرسلانها از رده V1 (یکنواخت) تا V4 (تنوع تصادفی شدید) ردهبندی میشوند؛ خشکچینی اختلاط صحیح کارتنها را تضمین میکند.
- انطباق گرافیکی بوکمچ: در اسلبهای متقارن (کدهای A و B)، تنها مسیر بررسی پیوستگی رگهها پیش از برش یا نصب است.
- همراستایی فلشهای تولید: جهتگیری یکسان فلشهای پشت تایل باعث میشود انحناهای اندک در یک راستا قرار گیرند و خطای معکوس پدید نیاید.
متدهای کارگاهی سنجش انحنا
- شمشه آلومینیومی و فیلرسنج: خطکش فلزی بدون پیچیدگی در راستای اقطار و اضلاع؛ حداکثر فاصله مرکز و لبهها با فیلرسنج ثبت و با محدوده استاندارد (±0.4% یا حداکثر ۲ میلیمتر) تطبیق داده میشود.
- تست تقابل چهرهبهچهره (Face-to-Face): دو تایل سطوح رویی رو در رو؛ در صورت تحدب مرکزی لق میخورند و فاصله چهار گوشه با فیلرسنج اندازهگیری میشود — تقسیم بر ۲ مقدار میانگین تحدب هر قطعه است. چسبیدن گوشهها و باز بودن مرکز نشانه تقعر است.
الزامات بازرسی کیفی زنجیره تأمین ایران سرامیک
پایگاه دانش و شبکه لجستیک ایران سرامیک پیش از ترخیص محمولههای پروژهای و صادراتی، اقلام را تحت ممیزی کیفی چندگانه قرار میدهد:
- پایش سورتینگ ابعادی: ممیزی گواهیهای کنترل کیفیت کالیبر لیزری کارخانه برای یکنواختی تلرانس درجه یک.
- تست جذب آب بویلینگ و خلاء: کنترل دورهای بر اساس ISO 10545-3 جهت تضمین شاخص E < 0.5% برای پرسلان.
- بستهبندی مهندسی ترانزیت: پالتهای تقویتشده، استراکچر چوبی A-Frame برای اسلبها، گوشهگیر فوم پلیاتیلن و تسمهکشی پنوماتیک جهت ممانعت از کرنش خمشی پسماند و ترک مویی ناشی از ارتعاش حمل.
۷. ماتریس تصمیمگیری، عیبیابی و دستورالعمل اجرایی نظارت کارگاهی
| نقص مشاهدهشده | علل ریشهای | مرجع استاندارد | دستورالعمل اصلاحی |
|---|---|---|---|
| پله مشهود در درزها | چیدمان آجری ۵۰٪ در تایل کشیده | نقض بند 4.3.8.2 استاندارد ANSI A108.02 | توقف کار و تغییر به پلهای ۳۳٪ یا موازی |
| شکست و لبپریدگی با بار پا | فضای خالی و عدم ترشوندگی چسب | عدم انطباق با سطح تماس ۹۵٪ استاندارد ANSI A108.5 | الزام چسب دوبل و ماله دندانهدار |
| عدم همترازی علیرغم گوه | شیب و ناهمواری شدید زیرسازی | انحراف بستر بیش از ۳ میلیمتر در ۳ متر (ANSI A108.02) | اجرای ملات خودتراز شونده قبل از کاشیکاری |
| برگشت پله پس از تخریب کلیپس | باز کردن زودهنگام همترازکنندهها | تخطی از زمان گیرش ۲۴ ساعته EN 12004 | حفظ گوهها تا پایان گیرش نهایی (۲۴ الی ۴۸ ساعت) |
| شکستگی اسلب در فارسیبر | تجمع تنش پسماند و لرزش شدید فرز | غیراستاندارد بودن تیغه و دور نامیزان | گاید ریل، دیسک الماسه ۴۵ درجه و پد پولیش |
| لبپریدگی بر اثر انبساط | نصب بدون بند و نبود درز انبساط | نقض الزامات درز انبساط و بند ۲ تا ۵ میلیمتر | تعبیه درزهای انبساطی محیطی هر ۴ تا ۵ متر طول |
۸. نتیجهگیری و راهکارهای تلفیقی نظارت
پدیده تابیدگی، تقعر و تحدب در پرسلان فرمت بزرگ، معلول طبیعی فرآیندهای ترمودینامیکی و فاز مذاب حین پخت در دمای فراتر از ۱۲۰۰ درجه سانتیگراد است. استاندارد ISO 10545-2 این واقعیت را با تعیین تلرانسهای مشخص به رسمیت شناخته است. بنابراین عارضه پله شدن نه نقص اجتنابناپذیر محصول، بلکه نتیجه خطاهای اجرایی و عدم انطباق روش نصب با مشخصات متریال نوین است.
کنترل قطعی این پدیده بر چهار محور مهندسی یکپارچه استوار است:
- الگوهای هندسی چیدمان: پرهیز از آجری ۵۰-۵۰ و انتخاب پلهای حداکثر یکسوم یا موازی راستا.
- سیستمهای همترازکننده: کلیپس و گوه با آچار کالیبره، سیستم پیچی ضدخش و قاپک تنظیم درز اسلب.
- بستر دوبل و ملات الاستیک: Back-Buttering با خطوط شانه موازی، پوشش بدون حفره، و چسبهای C2TE S1 و C2TE S2.
- پروتکلهای پیشنصب: خشکچینی منظم برای کنترل جهتگیری، هارمونی رگهها و اندازهگیری انحراف.
پیادهسازی دقیق این اصول توسط ناظران و استادکاران، تضمینکننده یکپارچگی ساختاری، حذف پلههای سطحی و دستیابی به سطوحی با استاندارد زیباییشناسی و عملکردی ممتاز در معماری معاصر است.
ایران سرامیک
مشاوره نصب پرسلان فرمت بزرگ و رفع پله
برای انتخاب سیستم همترازکننده، چسب C2TE S1/S2 و پروتکل خشکچینی پروژه خود با کارشناسان ایران سرامیک در تماس باشید.
نویسنده مطلب
مجله ایران سرامیک
تیم تحریریه مجله طراحی ایران سرامیک، با هدف ارائه محتوای تخصصی و کاربردی در حوزه سرامیک، کاشی و دکوراسیون داخلی.


نظرات (۰)
نظر خود را بنویسید